隅肉溶接とは?開先溶接の違いから脚長計算・図面記号まで徹底解説
鉄骨構造物や産業機械、自動車フレームなど、あらゆる鋼構造の製造現場で最も頻繁に用いられている接合技術が「隅肉溶接(すみにくようせつ)」です。部材同士が直角または一定の角度で交差する部分に三角形断面の溶接ビードを形成する手法であり、製造現場における溶接作業全体の約7割から8割を占めるとも言われています。
しかし、設計現場や加工の最前線では「開先溶接との使い分け基準が曖昧」「図面記号の指示ミスによる強度不足」「現場での脚長不足や溶接欠陥」といったトラブルが後を絶ちません。本稿では、隅肉溶接の基本定義から開先溶接との決定的な違い、脚長・のど厚の計算基準、図面の書き方、強度計算の要点まで、実務に直結する知識を徹底的に解き明かします。
📌 【この記事の重要ポイントまとめ】
- 要点1:隅肉溶接は開先加工が原則不要でコスト・施工性に優れる一方、荷重伝達が屈曲するため疲労強度では開先溶接に劣る。
- 要点2:強度の要となる「理論のど厚」は脚長×0.7(45度時)で算出し、JIS基準や建築基準法に基づく最小脚長・許容応力度の厳守が必須。
- 要点3:アンダーカットや溶込み不良などの欠陥を防ぐには、電流調整とトーチ角度の管理、適切なビード外観検査が不可欠。
【基礎知識】隅肉溶接とは?開先溶接との決定的な違いと構造的メリット
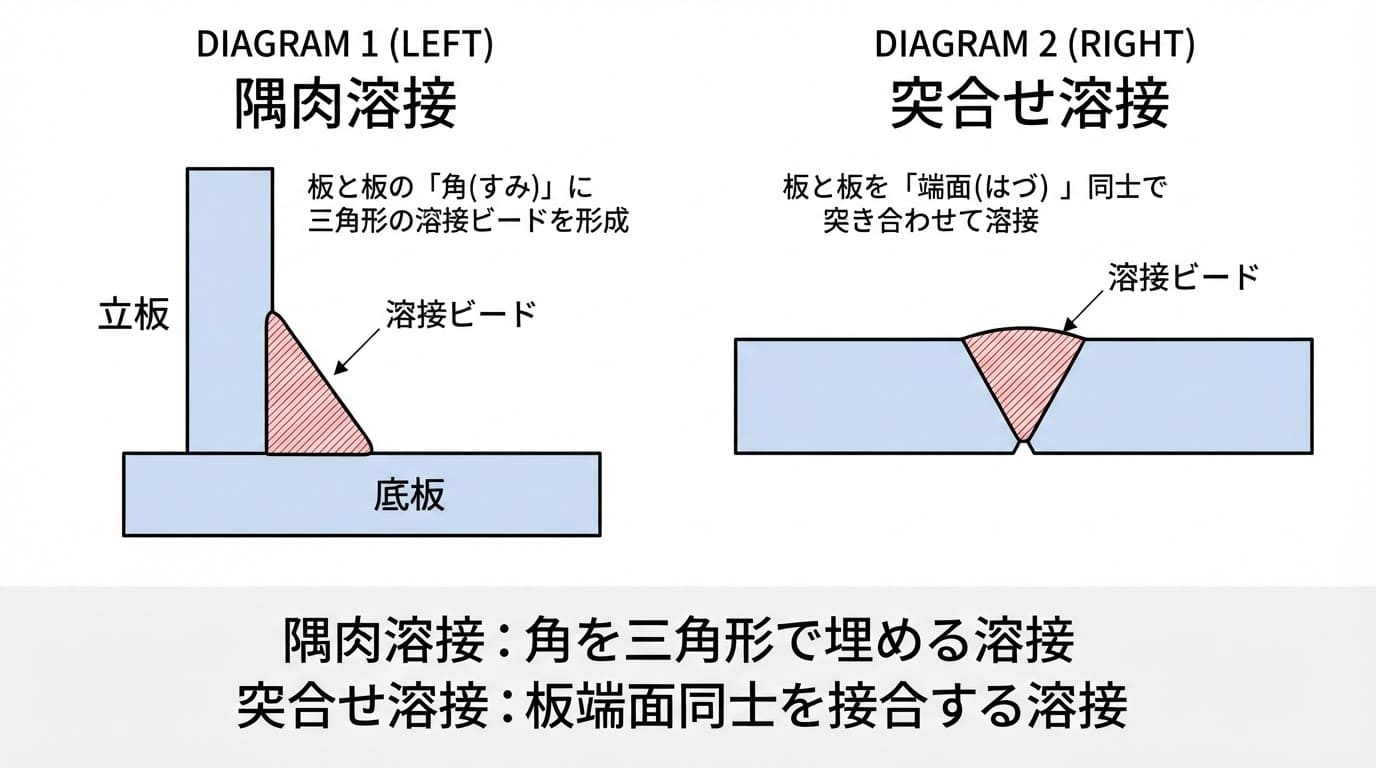
隅肉溶接とは、直交または斜交する2つの母材が接する隅角部に、三角形の断面を持つ溶接金属を盛って接合する方法です。主にT継手(T型ジョイント)、重ね継手(ラップジョイント)、角継手(コーナージョイント)の接合に広く採用されています。
現場で最も頻繁に比較されるのが「開先溶接(完全溶込み溶接・部分溶込み溶接)」との違いです。開先溶接は母材のエッジを斜めに削る「開先加工(ベベル加工)」を施し、母材内部まで完全に溶融・一体化させる接合方法です。これに対して隅肉溶接は、母材の開先加工を原則として必要とせず、そのまま突き当てて隅を盛るだけで接合できます。
この加工工程の差は、製造原価と工期に直結します。隅肉溶接は開先加工の手間やコストを大幅に削減でき、部材の仮組み精度に対する許容度も比較的高いため、量産品や大型鋼構造物の現場溶接において絶大なメリットを発揮します。ただし、接合部で力の伝達線(応力線)が急激に曲がるため、応力集中が発生しやすく、引張荷重や繰り返しの疲労荷重に対しては開先溶接よりも許容強度が低くなるというデメリットも抱えています。
【設計と計算】脚長・のど厚の計算基準とJIS規格に基づく強度計算・許容応力度
隅肉溶接の構造設計において、設計者が絶対に押さえておくべき核心パラメータが「脚長(きゃくちょう:SまたはZ)」と「有効のど厚(のどあつ:a)」です。これらの計算を誤ると、重大な強度不足や構造破壊を招く原因となります。
直角T継手における等脚隅肉溶接の場合、理論上の関係式は以下の通りです。
有効のど厚(a) = 脚長(S) × cos(45°) ≒ 0.707 × S
日本産業規格(JIS)や建築基準法では、母材の板厚(t)に応じた最小脚長の基準が定められています。一般的に、薄い方の母材板厚に対して十分な熱容量と強度を確保するため、例えば板厚6mm以下であれば脚長は母材板厚と同等程度、厚板の場合は母材の冷却速度による焼き割れを防ぐ目的から「最小脚長 = $\sqrt{2t}$」や特定の規定値(板厚12mm超で最小脚長6mm以上など)を厳格に順守する必要があります。
強度計算においては、溶接部に加わるせん断応力度($\tau$)を算出し、それが規定の短期・長期許容応力度を下回っているかを検証します。隅肉溶接の許容せん断応力度は、母材の基準強度(F値)に対して以下の計算式で設定されるのが一般的です。
長期許容せん断応力度 = $F / (1.5 \times \sqrt{3}) \fallingdotseq 0.385 \times F$(建築鉄骨等の基準)
のど厚断面にかかる力は、曲げや引張であってもすべて「せん断力」として評価するのが隅肉溶接設計の鉄則です。この安全側の仮定を正しく理解していないと、実務での断面算定を誤る危険性があります。
【図面の見方】隅肉溶接記号の書き方と連続・断続溶接の指定ルール
JIS Z 3021(溶接記号)に準拠した図面指示は、設計者の意図を現場作業者へ正確に伝えるための共通言語です。隅肉溶接の基本記号は、直角三角形(⊿)を用いて基線の上側または下側に記入します。
記号の配置ルールには明確な意味があります。
- 矢の側(基線の下側):矢印が直接指し示している側の面に溶接を行う。
- 反対側(基線の上側):矢印が指す面の裏側(反対面)に溶接を行う。
- 両側溶接:基線の上下両方に直角三角形を並べて記入する。
さらに、施工方式によって連続隅肉溶接と断続隅肉溶接に分かれます。断続隅肉溶接を指定する場合、図面記号には「脚長 / 溶接長(ピッチ)」の形式で記述します。例えば「6 / 50 (100)」とあれば、脚長6mm、1カ所あたりの溶接長さ50mm、中心間隔(ピッチ)100mmで断続的に溶接することを意味します。また、両側断続溶接にはビードが左右対称に並ぶ「並列断続隅肉溶接」と、交互に配置される「千鳥断続隅肉溶接」があり、記号の上下の配置位置をずらすことで千鳥配置を指定します。
【徹底比較】隅肉溶接と開先溶接の性能・コスト・適用基準データ
設計や生産技術の現場において、どちらの溶接継手を採用すべきかを客観的に判断するための性能比較表を作成しました。コスト・加工工数・強度のバランスを見極める際の指針として活用できます。
| 項目 | 隅肉溶接(Fillet Weld) | 開先溶接(Groove Weld) | 設計・製造現場の判断基準 |
|---|---|---|---|
| 開先加工の要否 | 原則不要(切断端面のまま接合可能) | 必須(V形、X形、レ形などの加工) | 隅肉溶接は前工程の加工費を約40〜60%削減可能 |
| 施工スピード・工数 | 極めて速い(段取り工数が少ない) | 多層盛りが必要で工数大 | 短納期案件や長尺構造物では隅肉溶接が有利 |
| 静的強度(引張・曲げ) | 母材と同等強度は出にくい(のど厚依存) | 完全溶込みの場合、母材と100%同等 | 主要構造部・最高荷重部には開先溶接が標準 |
| 疲労強度(耐反復荷重) | 低い(ルート部に構造的隙間が残る) | 高い(滑らかな応力伝達) | 振動・動的荷重が頻繁にかかる部位は開先推奨 |
| 非破壊検査の容易さ | 内部欠陥の超音波検査(UT)が困難 | UTや放射線透過試験(RT)が容易 | 隅肉溶接は外観検査(VT)と磁粉探傷(MT)が主体 |
【現場検証】溶込み不良やアンダーカットを防ぐ施工対策とビード外観検査
溶接加工の現場において、品質不良による手戻りや強度低下の主因となるのが「溶接欠陥」です。隅肉溶接で特に頻発する不具合として、アンダーカット、オーバーラップ、そして溶込み不良(ルート部の溶融不足)が挙げられます。
アンダーカットは、溶接電流が高すぎる場合やトーチの移動速度が速すぎる場合に、母材の止端部が過剰に削られて窪みとして残る現象です。ここに応力が集中すると亀裂の起点となります。対策としては、適正な溶接電流への調整とトーチ角度(二等分線に対して45度を保つ運棒)の徹底が求められます。
一方、外観からは判断しにくい最悪の欠陥が「ルート部の溶込み不良」です。トーチの突き出し長さが長すぎたり、アークがルートの頂点にしっかり届いていなかったりすると、見かけ上は綺麗なビードが形成されていても内部で母材同士が全く溶着していません。現場の職人指導では、下向き姿勢における初層溶接で「確実にルート先端をアーク力で溶かし込む感覚」を体に覚えさせることが品質安定の鍵となります。
JIS Z 3103などの検査基準に基づくビード外観検査では、以下のポイントが厳格にチェックされます。
- 脚長寸法の充足:溶接ゲージを用いて規定の脚長が全周にわたり確保されているか。
- のど厚の凹凸(ビード形状):過度の凸ビード(応力集中)や過度の凹ビード(のど厚不足)がないか。
- 有害な欠陥の有無:ピット、ブローホール、止端部のアンダーカット深さが許容値(通常0.5mm〜1.0mm以下)以内であるか。
一般に知られていない盲点とネットの誤解
設計入門書やインターネット上の解説記事において、「脚長は大きければ大きいほど強度が上がって安全である」という記述を散見しますが、これは製造現場における大きな誤解(過剰設計の罠)です。
必要以上に脚長を大きく盛りすぎると、入熱量が過大になり、母材の熱歪み(変形)や残留応力が急激に増大します。その結果、製品全体の寸法精度が狂い、矯正工程に膨大な追加工数がかかるだけでなく、溶接部の脆化を招いてかえって割れやすくなる本末転倒な事態に陥ります。「必要十分なのど厚を最短の溶接パスで出すこと」こそが、コスト・品質の両面で最も優れたプロの溶接設計です。
【プロの結論】隅肉溶接を採用すべきケース・避けるべき境界線
【隅肉溶接が最適なケース】
- ブラケットやリブ、スチフナー(補強リブ)の取り付けなど、せん断力が主体の二次部材接合。
- 建築鉄骨の柱・梁の仕口部以外の補強部材やベースプレート留め。
- 板厚が中・薄板(t=2.3mm〜12mm程度)で、加工コストと組み立てスピードを最優先したい量産筐体。
【隅肉溶接を見送り、開先溶接を選ぶべきケース】
- 橋梁、クレーンガーダー、圧力容器など、高サイクルの疲労荷重や曲げ応力が連続して作用する主要構造部。
- 板厚が極めて厚く(t=25mm以上など)、隅肉溶接では必要脚長を確保するために過大な多層盛りが必要となる部位。
- 超音波探傷試験(UT)等により、接合部内部の完全性を100%保証しなければならない重要保安部品。
【隅肉溶接とは】に関するよくある質問(FAQ)
Q1:脚長と有効のど厚の寸法の関係を簡単に覚える方法はありますか?
A1:直角二等辺三角形の比率「1:1:$\sqrt{2}$」から導かれます。直角の頂点から斜辺に下ろした垂線の長さがのど厚になるため、「のど厚 = 脚長 × 0.7」と覚えておくのが実務上最も便利で確実です。
Q2:隅肉溶接のビード形状は「凸ビード」と「凹ビード」のどちらが良いですか?
A2:静的強度を重視する場合はのど厚を確保しやすい凸ビードが好まれますが、止端部に応力が集中しやすい欠点があります。一方、疲労強度が要求される動的構造物では、応力集中が緩和されるなだらかな「凹ビード」が推奨されます。
Q3:現場で脚長が足りない「脚長不足」が見つかった場合、どう補修しますか?
A3:規定の脚長に達していない場合は、溶接部のスラグやスパッタをグラインダーで完全に除去・清掃した後、再度同じ溶接条件で重ね置き(増し盛り溶接)を行い、所定の脚長とのど厚を確保します。
まとめ:今後の動向と失敗しないための判断基準
隅肉溶接は、鋼構造物の接合において経済性と施工性のバランスに最も優れた不可欠な工法です。しかし、その手軽さゆえに「とりあえず隅肉で盛っておけば大丈夫」という安易な過信は、重大な品質事故や強度トラブルに直結します。
正しい構造設計を行うためには、「のど厚=脚長×0.7」の基本原則を忠実に守り、母材板厚に応じた最小脚長や許容応力度を正しく計算すること。そして、疲労荷重の有無や検査難易度を考慮して開先溶接と適切に使い分けることが肝要です。設計図面の正確な記号指示と現場の厳格な施工管理を両立させ、強靭で信頼性の高い溶接構造を実現してください。 (出典: 隅 肉 溶接 と は(Yahoo!ニュース))


毎日更新されるトレンド情報を分析・発信中。役立つ裏技やおすすめ情報を分かりやすく紹介します。