溶接アンダーカットの原因と対策|JIS許容基準から補修法まで完全解説
溶接作業において、多くの技術者が一度は直面する代表的な外観不良が「アンダーカット」です。母材の表面が削られたように溝として残り、見た目を損なうだけでなく、構造物全体の耐久性に致命的なダメージを与える危険性を秘めています。
本記事では、アンダーカットが発生する根本的なメカニズムから、JIS基準に定められた許容限界、作業現場で直ちに使える実用的な防止ノウハウ、発生時の確実な補修手順までを体系的に解説します。不良ゼロの美しいビードを目指すための実践ガイドとしてご活用ください。
📌 【この記事の重要ポイントまとめ】
- 要点1:アンダーカットは母材の溶融に対して溶融金属の供給が追いつかない現象であり、過大な溶接電流や速すぎる溶接速度が主因です。
- 要点2:ビード止端部に生じる鋭い溝は応力集中と割れリスクを極端に高めるため、JIS基準でも厳しい深さ制限が課されています。
- 要点3:トーチ角度・運棒速度の適正化で予防し、発生時はグラインダー研削後の適切な肉盛り再溶接で母材の健全性を回復させます。
【なぜ起きる?】溶接アンダーカットのメカニズムと放置が危険な理由
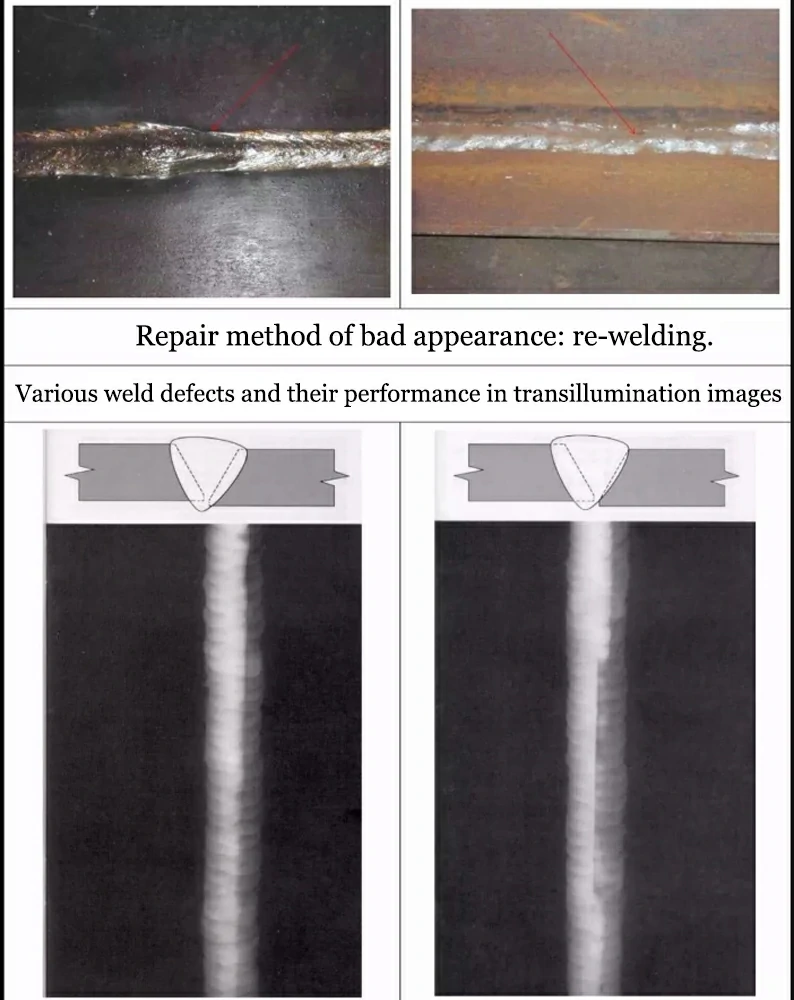
アンダーカットとは、溶接ビードの縁(止端部)に沿って母材がアーク熱で過剰に溶かされ、そこに溶加材(ワイヤや溶接棒の金属)が十分に満たされないまま冷え固まって生じる溝状の溶接欠陥です。
この現象が極めて危険視される理由は、単なる美観の悪化にとどまりません。構造物に荷重や振動が加わった際、溝の底部に力が局所的に集中する応力集中と割れリスクが跳ね上がります。特に橋梁、高圧配管、産業機械などの動的荷重を受ける部位では、アンダーカットの微小な切り欠きを起点として疲労亀裂が進展し、最終的に構造物の破断事故を招く引き金となります。
さらに、母材の有効肉厚自体が削り取られて薄くなるため、設計上の耐荷重を大きく割り込む事態を引き起こします。そのため、各種の製造・建設コードにおいて最も厳密に管理される欠陥の一つとなっています。
【決定版データ】JIS溶接基準におけるアンダーカット許容範囲と外観検査判定
外観検査における合格・不合格の判定は、感覚ではなく明確な規格に基づいて行われます。日本産業規格(JIS)や各種施工基準では、母材の板厚や継手の重要度に応じてアンダーカットの深さや連続長さに厳格な基準値が設定されています。
| 検査項目・区分 | 詳細・数値データ(JIS Z 3104等準拠) | 一般的な許容限界の目安 | 編集部の見解・評価 |
|---|---|---|---|
| 一般構造物の外観基準(通常継手) | 深さ0.5mm以下かつ断続的 | 板厚の10%以下(最大0.5mm〜1.0mm) | 軽微なものは研磨仕上げでパス可能だが、連続的な発生は不合格となるケースが多い。 |
| 重要構造物・圧力容器(耐圧部) | 深さ0.3mm以下(実質的に検出限界以下を要求) | 原則として無欠陥(0mm許容)指定が多い | 微小なアンダーカットでも応力集中源となるため、徹底的な再手直しが必須。 |
| アンダーカットの連続長さ | ビード全長に対して10%〜15%以下 | 連続長25mm未満(断続的であること) | 深さが許容内でも、長く連続していると構造欠陥とみなされ不合格判定を受ける。 |
実際の現場判定では、専用の溶接ゲージ(アンダーカットゲージ)を用いてビード止端部の深さを正確に実測します。爪先が引っかかる程度のわずかな溝であっても、0.5mmを超える深さがあれば手直し指示が出されるのが標準的です。
【現場で頻発する原因】溶接電流・速度・トーチ角度のアンバランスを解剖
アンダーカットの発生原因を突き詰めると、入熱量と溶融金属の流動バランスの崩壊に行き着きます。具体的には、以下の3大要素が主な要因です。
第一に、溶接電流と溶接速度のミスマッチです。高すぎる電流はアーク力を強め、母材を深く掘り下げてしまいます。その状態で溶接速度(ウィービング含む)が速すぎると、掘られた溝に溶融金属が流れ込む前にアークが前進してしまい、溝がそのまま取り残されます。
第二に、トーチ角度と運棒の乱れです。トーチの後退角(前進角)が寝すぎているとアークが前方に吹き抜け、母材のエッジだけを過剰に溶かしてしまいます。また、ウィービング溶接時に両端での「止め(ため)」が不足していると、端部の充填が追いつかずアンダーカットの直接原因になります。
第三に、アーク長が長すぎることです。トーチと母材の距離が離れすぎるとアーク電圧が上昇し、アークが広がって母材を広範囲に溶損させる一方で、溶着効率が低下します。
【他の溶接欠陥との比較】オーバーラップやブローホールとの決定的な違い
溶接不良を正しく診断するためには、外見や性質が異なる他の欠陥との差異を明確に整理しておく必要があります。
アンダーカットと正反対の形態をとるのが「オーバーラップ」です。オーバーラップは溶融金属が母材に融合せず、単に冷えた母材の上へ垂れ下がって乗っかっている状態を指します。電流不足や速度の遅すぎが主な原因であり、アンダーカットが「掘りすぎ・溶かしすぎ」であるのに対し、オーバーラップは「溶け込み不足・盛りすぎ」という対極の関係にあります。
また、内部欠陥の代表格である「ブローホール」は、シールドガス不足や母材の油分・サビにより金属内部にガスが閉じ込められて生じる球状の空洞です。アンダーカットが幾何学的な「形状不良」であるのに対し、ブローホールは「金属組織内の密着不良」であり、発生要因も検査アプローチも異なります。
【実態検証】現場職人の生の声に見る「失敗パターン」と即効対策
製造現場や建設現場の若手溶接士から寄せられる悩みとして特に多いのが、「手棒(被覆アーク溶接)の立向き溶接」や「半自動溶接(MAG/CO2)のすみ肉溶接」でのアンダーカットです。
「スピードを意識しすぎて腕を動かす速度ばかりが先行していた」「ビード幅を広げようとしてウィービングの端部で息を止めるように一瞬静止させる感覚が掴めていなかった」という失敗談が目立ちます。実際に現場で即効性のあるアンダーカット対策は以下の通りです。
- 端部キープを徹底:ウィービングの折り返し点(止端部)で0.5〜1秒ほど停止し、溶融池がしっかり満ちてくるのを確認してから中央へ戻る。
- 適正なトーチ角度の保持:進行方向に対して10〜15度程度の適正な後退角を維持し、母材に対してトーチを寝かせすぎない。
- アーク長を短く保つ:母材とチップの距離を一定に保ち、アークが不必要に広がらないようコントロールする。
【プロの結論】初心者が最初に見直すべきポイントと熟練者の判断
アンダーカットが多発している場合、機材の設定をいじる前に「溶接速度を20%落とし、電流を10〜15A下げる」という基本調整から始めるのが鉄則です。無理に高速で流そうとせず、溶融池(プール)の広がりを目視で確認しながら進める姿勢が不良撲滅への最短ルートです。
【正しい補修手順】強度を落とさずにアンダーカットを修復するプロの技
万が一、許容基準を超えるアンダーカットが発生してしまった場合、適切な手順でアンダーカット補修方法を実行しなければ、かえって母材を痛めることになります。
まず、欠陥部の上にそのまま溶接棒を走らせて上塗りする行為は厳禁です。酸化皮膜やスラグを巻き込み、内部欠陥を併発させる原因になります。
- 欠陥部の研削・開先加工:グラインダーを用いてアンダーカットの底部まで完全に削り落とし、滑らかなR形状(すり鉢状)に整形します。急峻な段差を残さないことがポイントです。
- 徹底した清掃:研削粉、油分、ホコリをワイヤーブラシや脱脂剤で完全に除去します。
- 肉盛り再溶接:母材の予熱温度を管理しつつ、電流をやや低めに設定して細径の溶接棒またはワイヤで丁寧に肉盛りを行います。
- 仕上げと再検査:余盛を母材と平滑になるようグラインダーで仕上げ、浸透探傷試験(PT)やゲージによる外観検査判定を実施して合格を確認します。
【アンダー カット 溶接】に関するよくある質問(FAQ)
Q1:TIG溶接でもアンダーカットは発生しますか?
A1:はい、発生します。TIG溶接では溶接電流が高すぎる場合や、トーチの進行に対して溶加棒(フィラーワイヤ)の供給量が不足している場合にビード止端部が母材側に削り取られるようなアンダーカットが生じます。棒の挿入タイミングとウィービング幅の同調が解決の鍵です。
Q2:DIYや薄板の溶接でアンダーカットを防ぐコツはありますか?
A2:薄板(板厚2.0mm以下など)では熱容量が小さいため、入熱過多によるアンダーカットや溶け落ちが起きやすくなります。電流値をシビアに下げ、パルス溶接機能の活用や、短時間の断続溶接(点付け溶接を繋ぐ手法)を取り入れることで劇的に抑制できます。
Q3:アンダーカットとオーバーラップが同時に発生することはありますか?
A3:水平すみ肉溶接などで頻繁に見られます。上側母材にアーク熱が集中してアンダーカットが発生し、溶け落ちた金属が下側母材に垂れ下がってオーバーラップになるケースです。これはトーチの狙い角度が上下均等(通常45度)になっていないことが原因です。
まとめ:確かな技術と適正条件でアンダーカットゼロの高品質溶接へ
溶接におけるアンダーカットは、熱源の強さと材料供給スピードの不一致によって引き起こされる物理現象です。メカニズムを正しく理解していれば、電流値、溶接速度、トーチ角度という基本パラメーターの微調整によって確実に防ぐことができます。
基準値を超える欠陥を放置せず、適切な研削と再溶接によって健全な溶接部を保つことが、構造物の安全性と職人としての信頼を守る絶対条件です。日々の施工において溶融池の状態を冷静に見極め、正確な運棒を心がけましょう。 (出典: アンダー カット 溶接(Yahoo!ニュース))


情報を整理して届けることが得意なWebディレクター。ユーザー視点に立った記事作成を目指しています。